
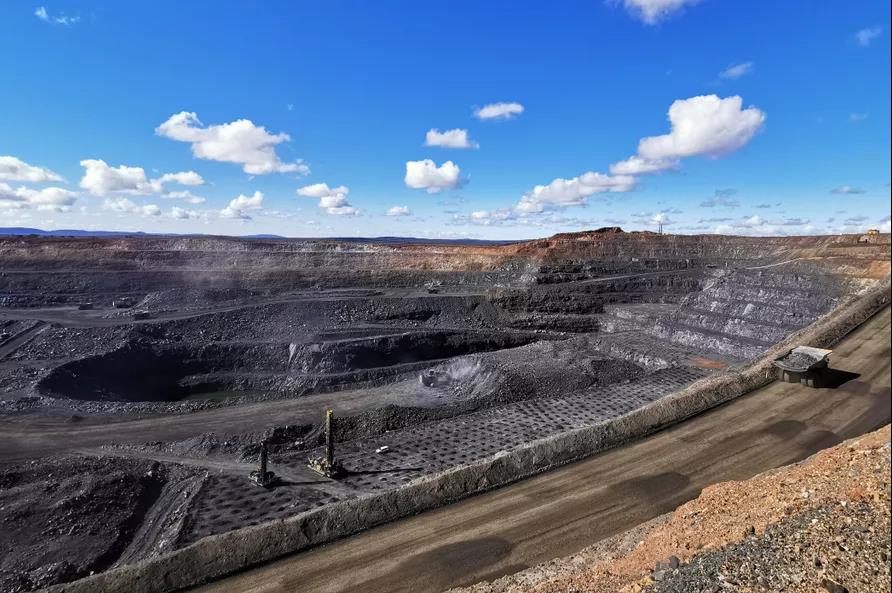
Mit der Entwicklung der globalen Industrieproduktion nimmt der Verbrauch verschiedener mineralischer Rohstoffe stetig zu, sowohl metallischer als auch nichtmetallischer Erze. Daher ist die Entwicklung von Sortieranlagen für den großflächigen und intelligenten Einsatz zu einem neuen Ziel der Bergbauindustrie geworden. Die globalen mineralischen Ressourcen sind zudem sehr ungleich verteilt. Die meisten Reserven konzentrieren sich auf wenige Länder. So machen beispielsweise die Eisenerzreserven Australiens, Brasiliens und Russlands zusammen 54 % der globalen Eisenerzreserven aus; die Kupferreserven Chiles, Australiens und Perus zusammen 53 % der globalen Kupferreserven; die Bauxitreserven Guineas, Australiens und Brasiliens zusammen 58 % der globalen Bauxitreserven. Obwohl die Mineralien in diesen Gebieten sehr reichhaltig sind, ist mit zunehmender Abbauintensität und -größe der Rohstoff- und Abbaugrad gesunken. Die großflächige Abraumhaldenbildung und der Abtrag von Gesteinsschichten haben neue Umweltbelastungen und potenzielle Sicherheitsrisiken mit sich gebracht. Fortschrittliche Anwendungsmöglichkeiten, die Verbesserung von Abbau- und Aufbereitungstechniken, die Reduzierung der Haldenbildung und der Umweltverschmutzung sowie die Steigerung der Mineraliennutzung sind zur ersten Wahl für die Bergbauentwicklung geworden.
In Ländern mit reichen Metallvorkommen bestehen die Abraumhalden hauptsächlich aus schwachmagnetischen und nichtmagnetischen Abfällen. Die effektivste Methode zur Reduzierung dieser Halden ist der Einsatz moderner Anlagen zur Gewinnung der schwachmagnetischen und anderer wertvoller Materialien. Die Materialien werden anschließend sortiert, um die Mineralienausbeute zu verbessern.
Der von Shandong Huate Magnetoelectricity entwickelte intelligente, ölgekühlte Vertikalring-Hochgradienten-Magnetscheider zeichnet sich durch hohe Feldstärke, große Durchsatzleistung, intelligente Anpassung und Selbstdiagnose bei der Trennung schwachmagnetischer Materialien und der umfassenden Rückgewinnung von Abraum aus. Das Kernprodukt der Anlage ermöglicht den vollautomatischen und ferngesteuerten Betrieb und findet breite Anwendung in der Nasstrennung verschiedener schwachmagnetischer Mineralien wie Hämatit, Limonit, Manganerz, Ilmenit, Quarz, Feldspat und Sauria sowie in der Eisenentfernung und Reinigung nichtmetallischer Mineralien, beispielsweise aus Steinbrüchen. Die Anlage wurde bereits in mehreren Chargen nach Australien, Österreich, Brasilien, Südafrika, Malaysia, auf die Philippinen, nach Indien und in weitere Länder exportiert.
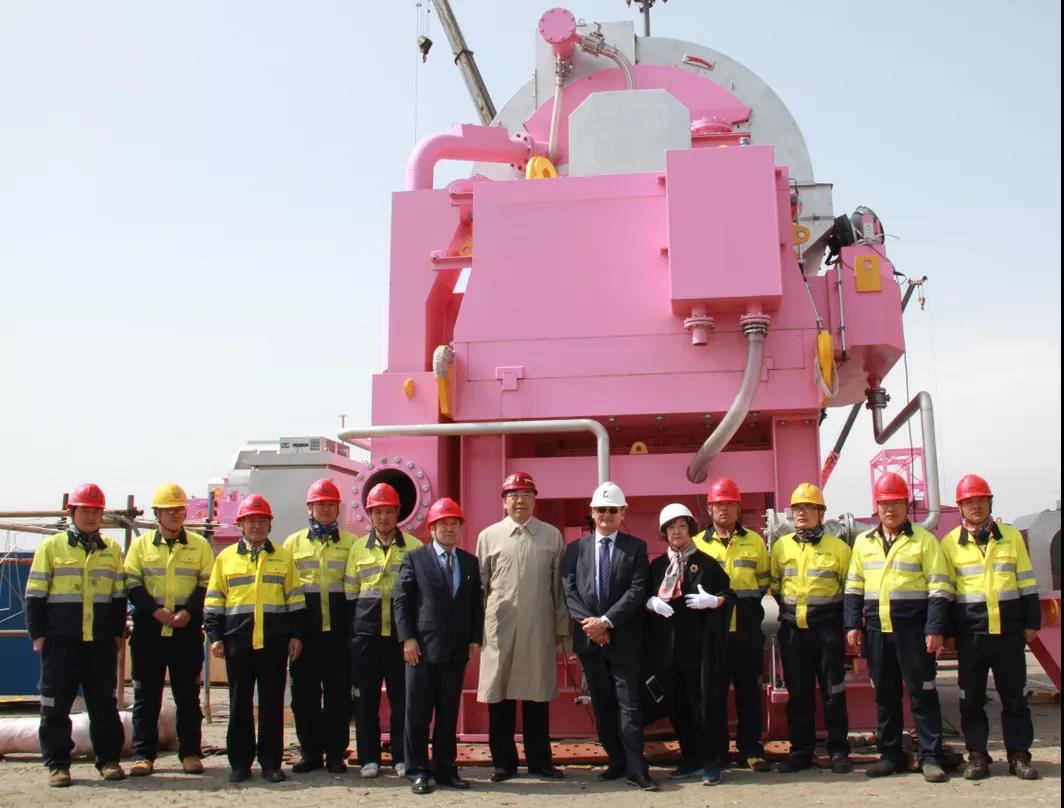
Der intelligente, ölgekühlte Vertikalring-Hochgradienten-Magnetabscheider, der nach australischen Standards gefertigt wurde, lief erfolgreich vom Band.
Der Huate Magnetoelektrische Intelligente Ölgekühlte Vertikalring-Hochgradienten-Magnetscheider hat folgende Eigenschaften:
1
International führendes Öl-Wasser-Wärmetauscher-Kühlsystem mit großem Durchfluss
Bei der Umwandlung elektrischer in magnetische Energie geben die Spulen des vertikalen Ringmagnetabscheiders große Mengen an Wärme ab. Herkömmliche Hochgradientenmagnetabscheider werden üblicherweise mit interner Wasserkühlung gekühlt. Aufgrund der Wasserqualität bildet sich während des Betriebs durch die Temperaturerhöhung leicht Kalk im Erregerdraht, was zu Verstopfungen und damit zu einer verminderten Wärmeabfuhr führt. Regelmäßige Reinigung ist daher notwendig, was die Ausfallrate erhöht und die Lebensdauer der Spulen verkürzt. Das von Huate Magneto entwickelte externe Öl-Wasser-Wärmetauschersystem nutzt ölgekühlte Spulen und einen hohen Durchfluss an extern zirkulierendem Öl-Wasser-Wärmetauscher. Durch die Spülung mit Wasser wird die Wärme der Spulen abgeführt, wodurch die Wärmeabfuhrleistung des Magnetabscheiders deutlich verbessert wird. Das Problem der Wärmeabfuhr der Spule eines Hochfeldmagnetabscheiders eröffnet einen neuen Weg zur Lösung der Trennung von minderwertigen, feinkörnigen, schwach magnetischen Metallerzen und zur Reinigung von nichtmetallischen Erzen.
2
Fortschrittliches automatisches Füllstandregelungssystem für Sortierflüssigkeiten
Der Flüssigkeitsstand in der Sortierkammer ist ein wichtiger Faktor für die Sortierleistung. Herkömmliche vertikale Ringe werden manuell eingestellt, was arbeitsintensiv und fehleranfällig ist und zu einer geringen Stabilität der Sortierleistung führt. Das von Huate entwickelte intelligente Flüssigkeitsstand-Regelsystem erfasst hingegen dynamisch und in Echtzeit Schwankungen des Flüssigkeitsstands. Mithilfe einer Flüssigkeitsstand-Kommunikationseinheit, eines Flüssigkeitsstandsensors und eines gasgesteuerten Erzaustragssystems kann der Flüssigkeitsstand online angepasst werden, um stets den optimalen Wert zu erreichen.
3
Fortschrittliches Vibrationserkennungssystem
Die Antriebsteile, wie z. B. der Schwenkarm und die Pulsationsvorrichtung, sind mit Vibrationssensoren ausgestattet, um den Betriebszustand der Anlage in Echtzeit zu überwachen und die Daten an die Fernüberwachungszentrale zu übermitteln, damit dort Anomalien und Fehlerstellen frühzeitig erkannt werden können und ein einwandfreier Betrieb der Anlage gewährleistet ist.
4
Automatisches Filtrations- und Abwassersystem zur Entladung von Prozesswasser
Die Reinheit des Spülwassers ist entscheidend für die reibungslose Entleerung des Medienbehälters. Der intelligente Vertikalring von Huate ist mit einem Zyklon-Sedimentationsfilter, einem Druckrückkopplungssystem und einem Abwasserableitungssystem ausgestattet. Sobald ein bestimmter Abwasserpegel erreicht ist, leitet der Filter das Abwasser automatisch ab. So wird die Spülwasserqualität stets sauber gehalten, ein Verstopfen des Spülwasserablaufs verhindert und eine optimale Entleerung des Medienbehälters gewährleistet.
5
Perfektes Temperaturerfassungs- und Frühwarnsystem
Das Gerät verfügt über ein umfassendes Temperaturwarnsystem. Die Spule sowie der Wasserein- und -auslass des Wärmetauschers sind mit Temperatursensoren ausgestattet, die die Betriebstemperatur des Geräts in Echtzeit erfassen und die Informationen an die zentrale Leitwarte zurückmelden. Bei einem Ausfall der Wärmeabfuhr oder anderen Problemen erreicht die Temperatur den festgelegten Grenzwert. Das Frühwarnsystem gibt einen Alarm aus und schaltet das Gerät ab, um einen sicheren Betrieb zu gewährleisten.
6
Sicherheitsleckalarmgerät
Der Betriebszustand des ölgekühlten vertikalen Ringmagnetabscheiders mit hohem Gradienten ist durch einen hohen Kühlwasserdruck und einen niedrigen Spulenkühlöldruck gekennzeichnet. Bei einem Kühlmittelleck während des Langzeitbetriebs können die entsprechenden Informationen frühzeitig an das Frühwarnsystem übermittelt werden, um die langfristige Sicherheit der Erregerspule und des Wärmetauschers zu gewährleisten.
7
Perfektes automatisches Schmiersystem
Durch den Einsatz eines fortschrittlichen Schmierzwischenrades und eines automatischen Schmiersteuerungssystems wird jeder Schmierpunkt je nach Fettmenge an verschiedenen Punkten automatisch und quantitativ geschmiert, ohne dass der Betrieb unterbrochen werden muss. Dies verbessert die Betriebsgeschwindigkeit der Anlage.
8
Führendes DCS-System (Distributed Control System)
Durch den Einsatz von IoT-Technologie können Felddaten und Betriebsparameter des vertikalen Ringmagnetabscheiders in Echtzeit über Sensoren an die zentrale Leitwarte übertragen werden. So entsteht ein verteiltes Steuerungssystem (DCS) für entfernte Anlagen, das die Betriebsparameter dynamisch und in Echtzeit anzeigt. Die Datenanalyse, Fehlerdiagnose und -behebung ermöglichen einen unbeaufsichtigten und intelligenten Betrieb der Anlagen im Bergwerk.
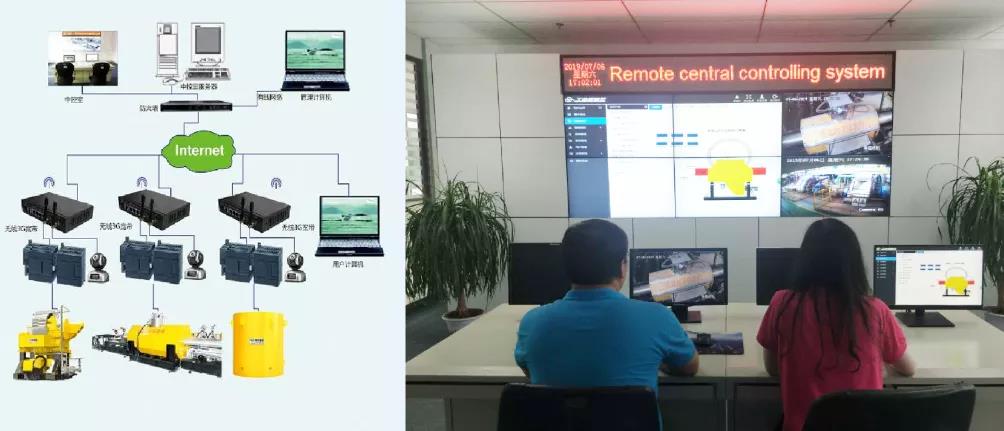
Der intelligente, ölgekühlte Vertikalring-Hochgradientenmagnetabscheider verfügt über ein umfassendes Trennüberwachungssystem und ein prozessbegleitendes Steuerungssystem. Während des Trennprozesses werden zudem Maßnahmen zur Steuerung des Schlammflusses und der Konzentrationsprozesse ergriffen. Online-Erkennung und Informationsrückmeldung ermöglichen die zeitgerechte Anpassung der Verarbeitungskapazität des Vertikalrings, gewährleisten die Stabilität der Pulpe-Ausgangsparameter und bilden die Grundlage für stabile Sortierkennzahlen.
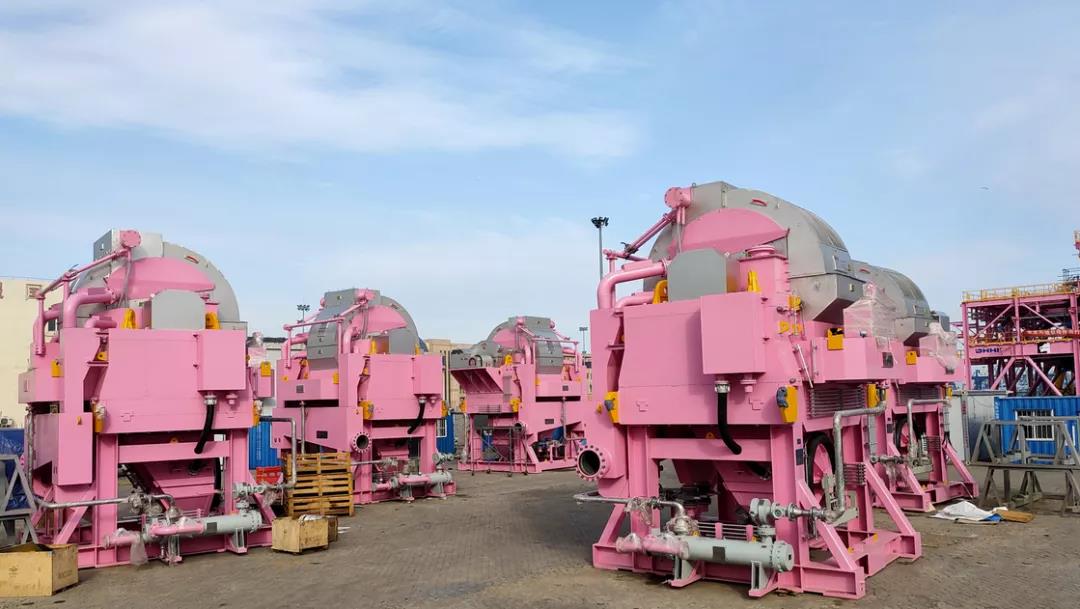
Die breite Anwendung des intelligenten, ölgekühlten Vertikalring-Hochgradientenmagnetabscheiders im Export zeigt, dass die Mineralaufbereitungstechnologie und -ausrüstung meines Landes weltweit führend ist, insbesondere bei der Trennung schwachmagnetischer Materialien aus globalen Metallminen, der Nachtrennung von Abraumhalden und der Entfernung nichtmetallischer Erze. Die Eisenreinigung spielt eine entscheidende Rolle, indem sie die Mineralausbeute und Produktqualität verbessert, die Abraumhalden und die Umweltbelastung reduziert, die Lebensdauer von Minen verlängert, den technologischen Fortschritt in der Branche fördert und globale Mineralressourcen effektiv nutzt. Der Umweltschutz wird aktiv gefördert und wird der grünen Entwicklung intelligenter Minen enorme wirtschaftliche und soziale Vorteile bringen.
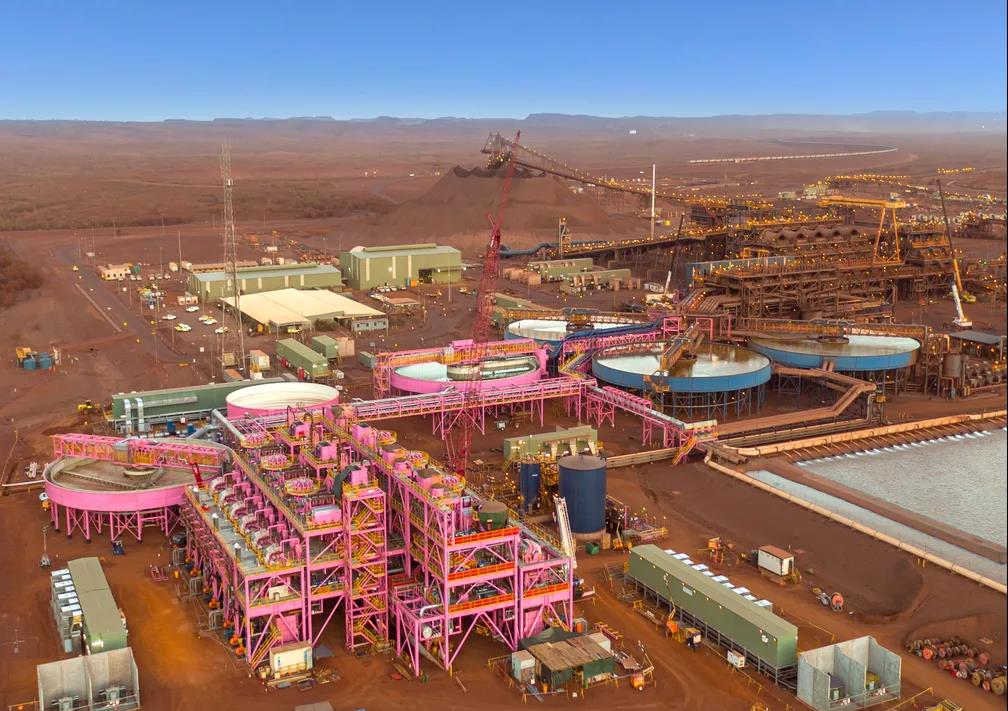
Anwendungsbeispiele für die Aufbereitung australischer Hämatit-Abraumhalden
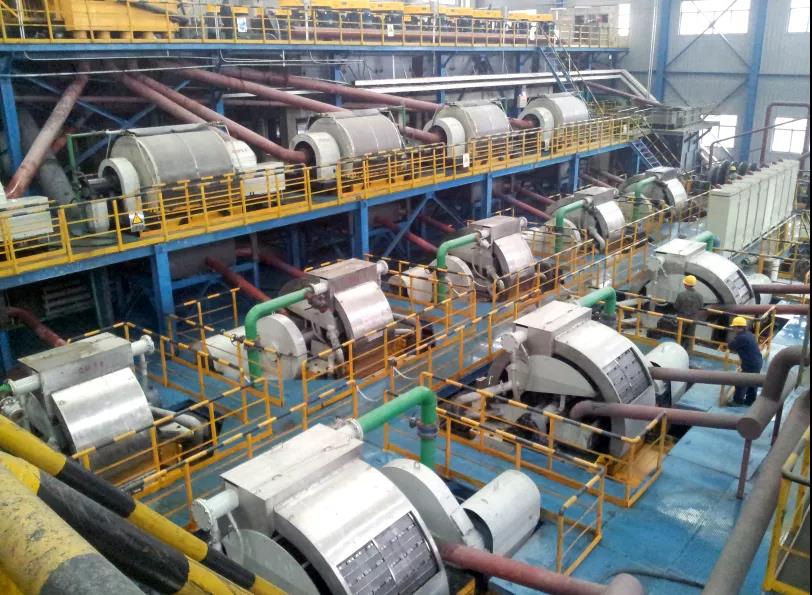
Anwendungsbeispiel eines Ilmenit-Magnettrennungsprojekts in Chengde, Hebei
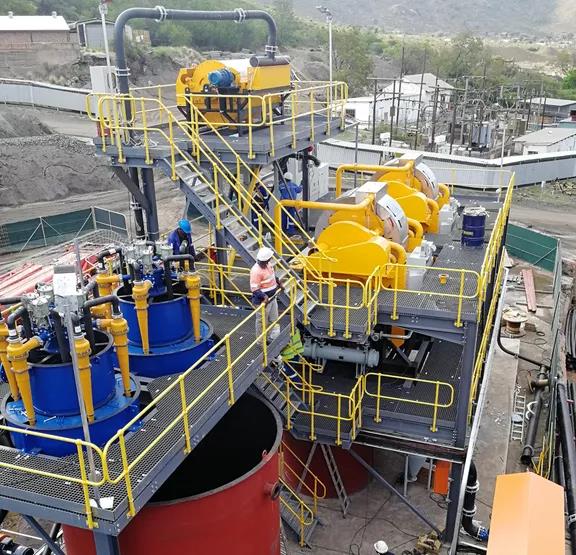
Fallbeispiel zur Wiederaufbereitung von Chromitabfällen in Südafrika
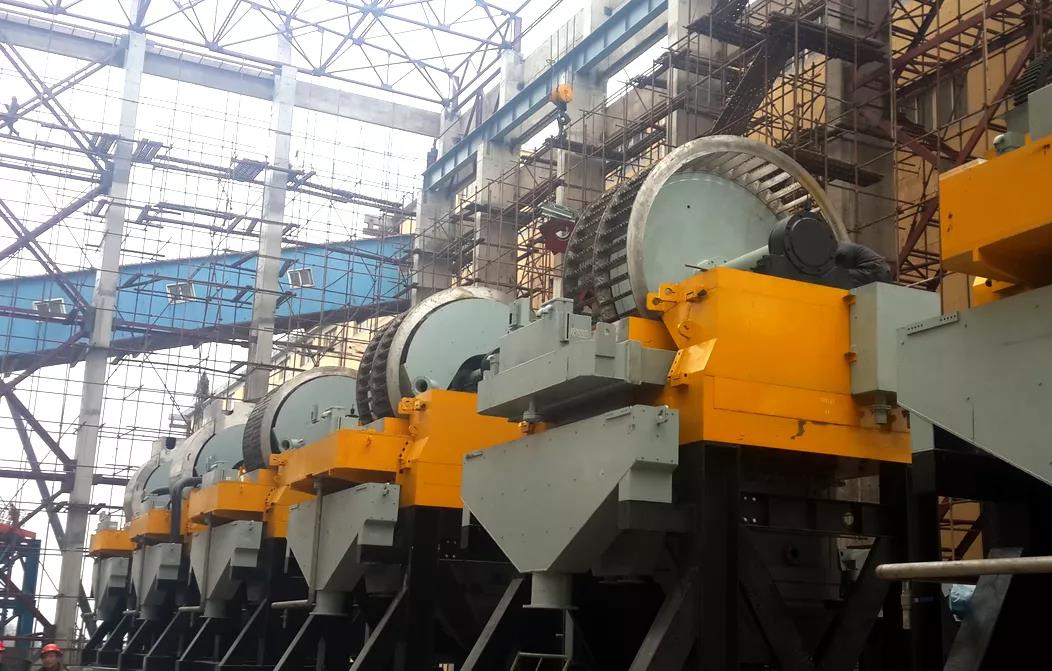
Anwendungsbeispiel eines Nassvorselektionsprojekts einer Hämatitmine in der Stadt Anshan, Provinz Liaoning
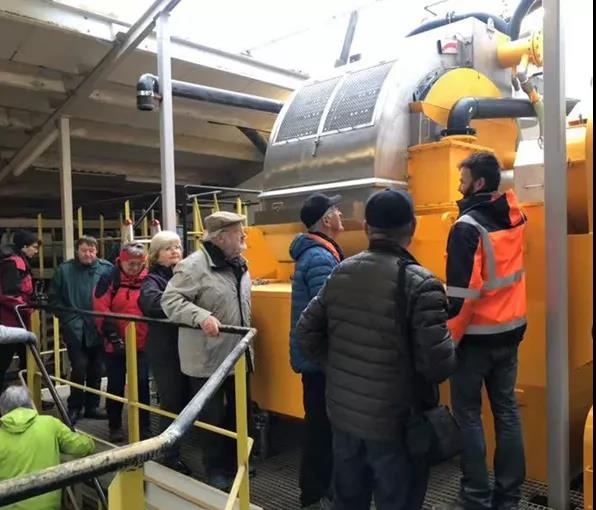 Anwendungsfall zur Gewinnung und Reinigung von Quarzsand in Österreich
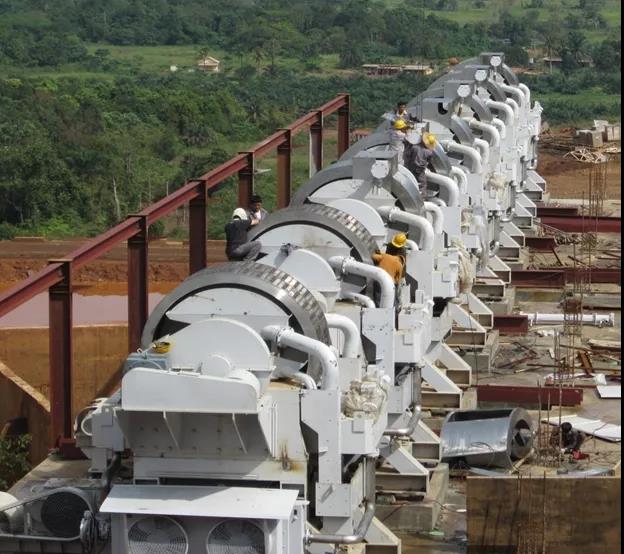
Anwendungsfall der Hämatittrennung in Malaysia
Veröffentlichungsdatum: 28. September 2021