
Seit den 1990er Jahren haben ausländische Unternehmen begonnen, intelligente Aufbereitungstechnologien zu erforschen und einige theoretische Durchbrüche erzielt. So haben beispielsweise GunsonSortex (Großbritannien), Outo-kumpu (Finnland) und RTZOreSorters über zehn verschiedene industrielle photoelektrische und radioaktive Sortieranlagen entwickelt und produziert. Diese wurden erfolgreich in der Sortierung von Nichteisenmetallen und Edelmetallen eingesetzt. Aufgrund des hohen Preises, der geringen Sortiergenauigkeit und der niedrigen Verarbeitungskapazität ist ihre Verbreitung und Anwendung jedoch begrenzt.
Im Vergleich zu anderen Ländern begann die Forschung in diesem Bereich in meinem Land relativ spät, und das Forschungsfeld ist vergleichsweise eng gefasst. Um das Jahr 2000 kamen einige Sortiermaschinen auf den heimischen Markt, hauptsächlich Farbsortierung, Infrarotsortierung, elektrische Sortierung usw. Sie werden vorwiegend in der Sortierung von Getreide, Lebensmitteln, Tee, Medikamenten, chemischen Rohstoffen, Papier, Glas, Abfall und anderen Branchen eingesetzt. Edelmetalle und seltene Metalle wie Gold, Seltene Erden, Kupfer, Wolfram, Kohle, schwach magnetisches Eisenerz usw. können jedoch nicht effektiv vorsortiert und aussortiert werden, insbesondere im Bereich der intelligenten Trockensortier- und Auswurfanlagen besteht noch Entwicklungsbedarf.
Derzeit verfügen in heimischen Bergwerken keine effektiven Spezialanlagen zur Vorbehandlung von schwer aufschließbaren, schwach magnetischen Erzen, Nichteisenmetallerzen usw. Sie sind hauptsächlich auf die herkömmliche manuelle Sortierung und Magnetscheidung angewiesen, wobei die Sortierkorngröße üblicherweise zwischen 20 und 150 mm liegt. Dies ist mit hohem Aufwand und hohen Kosten verbunden. Bei Mineralien mit geringen Unterschieden in Farbe, Glanz, Form und Dichte zwischen Erz und taubem Gestein ist die Sortiereffizienz gering, die Fehlerquote hoch und einige Mineralien lassen sich gar nicht unterscheiden. Magnetit kann zwar mittels Magnetscheidung gewonnen werden, jedoch ist die Trenngenauigkeit bei Erzen mit schwachen magnetischen Eigenschaften, Nichteisenmetallerzen usw. aufgrund der hohen Trennfehlerquote und der geringen Trenneffizienz sehr schlecht, was zu erheblicher Ressourcenverschwendung führt.
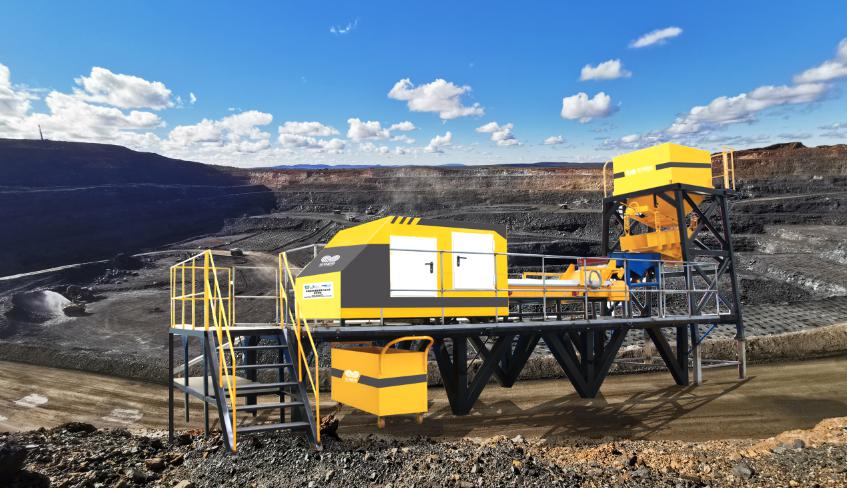
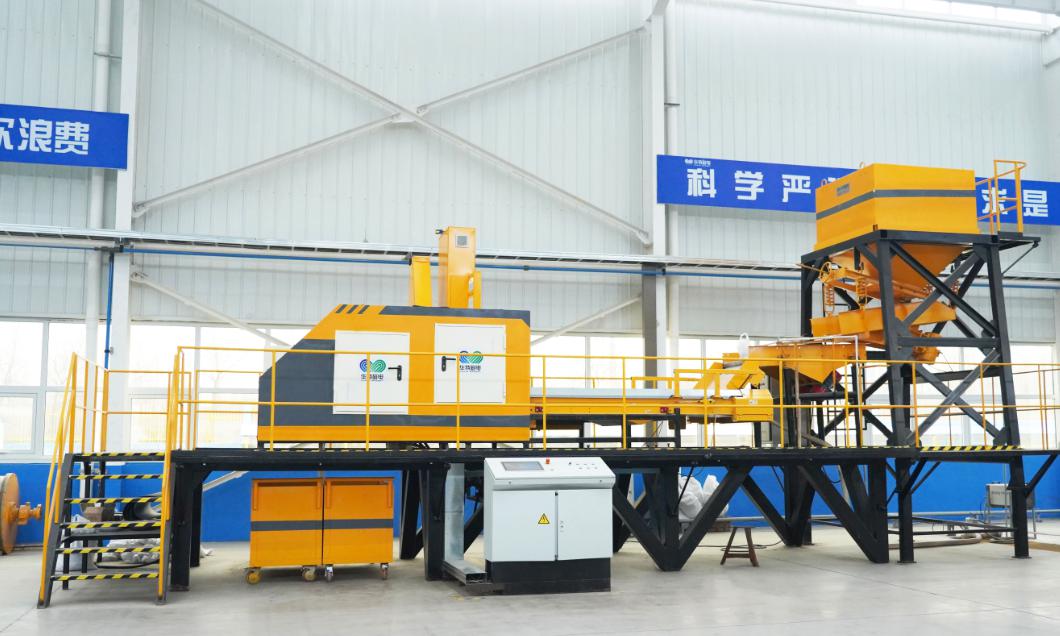
Die intelligente Sensorsortiermaschine eignet sich für die Vorbehandlung von Erz mit hohem Verdünnungsgrad des Rohmaterials und guter Trennwirkung zwischen umgebendem Gestein und nutzbarem Erz nach dem Brechen.
01
Die Senkung des Abbaugrenzwerts von Bergwerken entspricht der Erweiterung der industriellen Erzreserven;
02
die Kosten für das nachfolgende Mahlen und die Aufbereitung reduzieren;
03
Die Verarbeitungskapazität des Systems kann unter der Voraussetzung verbessert werden, dass die ursprüngliche Schleifausrüstung unverändert bleibt;
04
Eine Verbesserung der gewählten Qualitätsstufe trägt zur Stabilisierung und Verbesserung der Konzentratqualität sowie zur Senkung der Schmelzkosten bei;
05
Die Menge an feinkörnigen Abraumhalden soll reduziert, die Produktions- und Instandhaltungskosten der Absetzbecken gesenkt und der Sicherheitsfaktor im Bereich des Stausees verbessert werden.
Nehmen wir Goldminen als Beispiel: Derzeit verfügt mein Land über nachgewiesene Goldvorkommen von 15.000 bis 20.000 Tonnen und belegt damit weltweit den siebten Platz. Die jährliche Goldproduktion liegt bei über 360 Tonnen, wobei die Gesteinsgoldreserven etwa 60 % ausmachen und der durchschnittliche Erzgehalt bei etwa 5 g/t liegt. Die Gesteinsgoldreserven belaufen sich auf etwa 3 Milliarden Tonnen. Damit ist mein Land zum weltweit größten Goldproduzenten aufgestiegen. Die Goldaufbereitung in meinem Land erfolgt jedoch weiterhin nach dem traditionellen Flotations-Konzentrat-Cyanidlaugungsverfahren. Es gibt keine effektive Methode, um die Rückstände vor dem Grobzerkleinern und Mahlen abzutrennen. Der Arbeitsaufwand für Zerkleinern, Mahlen und Flotation ist hoch, und die Aufbereitungskosten bleiben hoch. Die Verlustrate im Abbau liegt bei über 5 %, die Ausbeute bei Aufbereitung und Verhüttung bei etwa 90 %. Die Aufbereitungskosten sind hoch, die Ressourcenausbeute niedrig und der Umweltschutz unzureichend.
Nach der Vorsortierung mittels intelligenter Sensoren kann das ausgewählte Abraumgestein 50-80 % des ausgewählten Rohmaterials ausmachen, den Goldgehalt um das 3- bis 5-Fache erhöhen und die Anzahl der Arbeiter in der Aufbereitungsanlage um 15-20 % reduzieren. Gleichzeitig erhöht sich die Menge des aussortierten Abraumgesteins um 25-30 % und die Metallproduktion um 10-15 %.
Die Kosten für das Brechen und Mahlen können um mehr als 50 % gesenkt werden, das Volumen der nachfolgenden chemischen Flotation kann um mehr als 50 % reduziert werden, die Produktionseffizienz wird erheblich gesteigert, der Wiederverwertungswert des Abraumgesteins wird erhöht, die Umweltschäden werden verringert und der wirtschaftliche Nutzen wird erheblich gesteigert.
Die intelligente Sensorsortierung erfasst Partikelgrößen von ca. 1 mm bis 300 mm und kann bis zu 40.000 Erzpartikel pro Sekunde identifizieren. Von der Erfassung durch den Sensor bis zur Sortieranweisung durch den Aktor vergehen nur wenige Millisekunden pro Erzpartikel. Auch die Ausführung eines Sortiervorgangs durch das Injektionsmodul dauert nur wenige Millisekunden. Die maximale Verarbeitungskapazität einer einzelnen Maschine beträgt 400 t/h, die einer Anlage bis zu 3 Millionen Tonnen pro Jahr – das entspricht der Kapazität eines mittelgroßen bis großen Bergwerks.
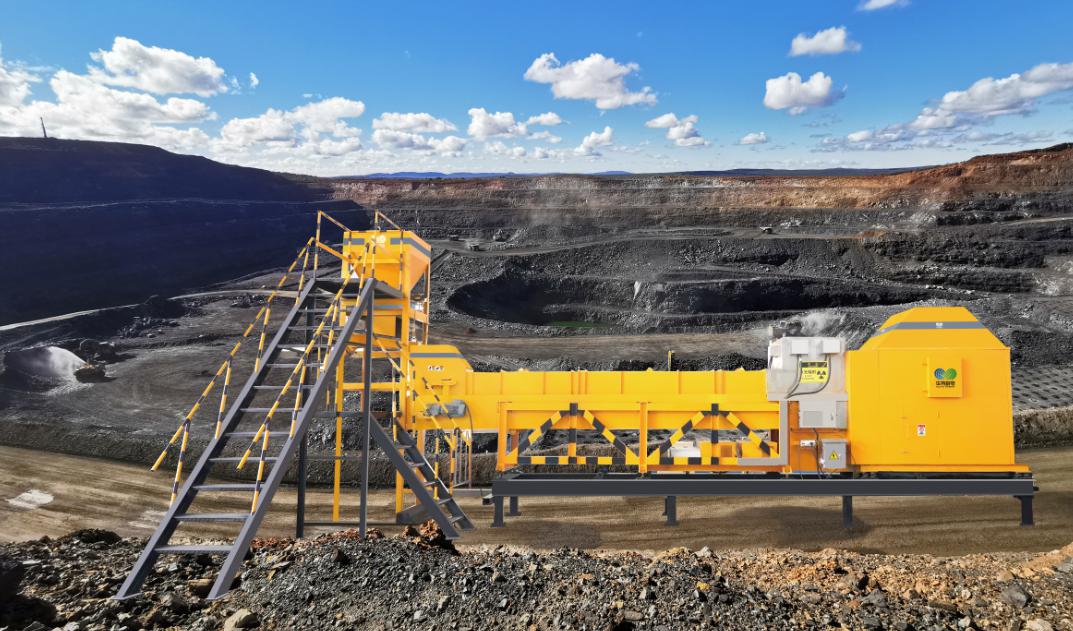
Intelligente Sensorsortieranlagen ermöglichen die einfache Online-Änderung von Software und voreingestellten Sortierschwellenwerten sowie die zeitnahe Reaktion auf Schwankungen in Qualität und Quantität des Rohmaterials – eine Leistung, die mit herkömmlichen Sortieranlagen nicht erreicht werden kann. Sobald das Rohmaterial im Brechprozess einen bestimmten Aufschlussgrad erreicht hat, sei es die Auftrennung des umgebenden Gesteins oder der Gangart oder die direkte Gewinnung des Endkonzentrats, eignet sich die Anlage vorwiegend für verschiedene Metallerze (nichtmagnetisches oder schwachmagnetisches Eisenerz, Kupfer, Blei, Zink, Nickel, Wolfram, Molybdän, Zinn, Seltenerdmetalle, Gold usw.), Kohle und nichtmetallische Mineralien wie Talk, Flussspat, Calciumcarbonat, Dolomit, Kalzit, Apatit usw. Die Menge an Grobkonzentrat im nachfolgenden Prozess wird deutlich reduziert, der Gehalt verbessert und die Kosten für die nachfolgende Mahlung und Aufbereitung erheblich gesenkt. Die intelligente Sensoraufbereitung ist herkömmlichen manuellen Sortierverfahren, Magnetscheidung und photoelektrischer Trennung überlegen. Die Trennung erfolgt hinsichtlich Identifizierungsgenauigkeit, Reaktionsgeschwindigkeit, Sortiereffizienz und Verarbeitungskapazität. Intelligente Sensorsortierung ist ein umfassendes Beispiel moderner Sensor- und Digitaltechnik und hat sich zur wichtigsten Entwicklungsrichtung der Mineralienvorsortierung entwickelt.
Die chinesischen Mineralressourcen bestehen hauptsächlich aus mageren Erzen, verfügen aber über große Lagerkapazitäten. Die frühzeitige Abfallentsorgung, die Steigerung der Effizienz der nachfolgenden Mahl- und Aufbereitungsprozesse sowie die Senkung der Aufbereitungskosten und die aktive Erfüllung der nationalen Anforderungen an „intelligente und umweltfreundliche Bergwerke“ sind daher unumgängliche Trends in der Entwicklung des chinesischen Bergbaus. Aus diesem Grund ist die Entwicklung intelligenter Sortieranlagen, die für die heimischen Mineralien geeignet sind, dringend erforderlich, und die Marktchancen sind sehr vielversprechend.
Veröffentlichungsdatum: 25. Februar 2022